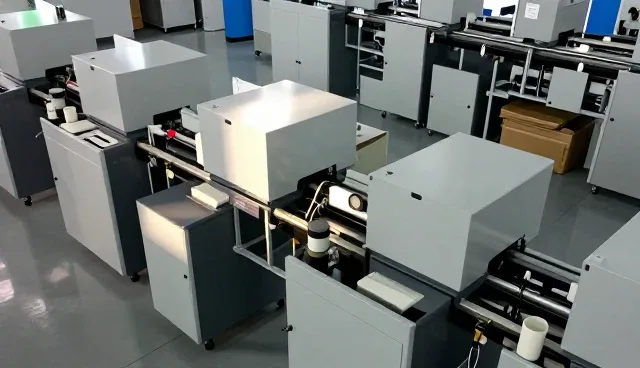
随着包装行业对效率和成本控制的不断追求,智能胶袋生产线的应用场景正逐步拓展。目前,该生产线已广泛应用于食品、日化、医药等多个领域,尤其在需要高产能和标准化包装的场景中,表现出显著优势。例如,食品包装环节中,智能胶袋生产线能够实现快速封口、精确裁切,大幅降低人工成本并提升产品一致性,为食品企业带来更高的生产效率和市场竞争力。
在日化产品包装领域,智能胶袋生产线的应用同样不可忽视。该设备具备高度的灵活性,能够根据产品规格快速调整包装尺寸,适应不同品牌和包装形式的需求。同时,生产线的自动化程度高,减少了传统包装过程中的人工干预,提高了整体生产流程的稳定性。对于日化企业而言,这一技术不仅提升了包装质量,还有效降低了因人工操作失误导致的损耗。
医疗行业对包装材料的安全性与无菌要求较高,这使得智能胶袋生产线在该领域的应用具有独特优势。生产线可配备防尘、防污染的专用模块,确保包装材料在生产过程中的洁净度,符合医疗行业的高标准。此外,智能设备能够实现生产数据的实时监控和记录,便于企业追溯产品来源,满足医疗器械包装对可追溯性的严格要求。
除了上述传统行业,智能胶袋生产线在电商物流领域的应用也日益增多。随着电商包装需求的激增,企业亟需高效的包装解决方案。该生产线能够快速完成大批量订单的包装任务,适应不同规格、不同包装形式的快速切换,满足电商物流对包装效率和灵活性的双重需求。同时,通过自动化生产,企业可有效控制包装成本,提升整体运营效率。
在实际应用中,智能胶袋生产线的性能表现尤为关键。例如,生产线的温控系统能够确保胶袋在封口过程中的稳定性,避免因温度波动导致的封口不良问题。此外,设备的模块化设计使得维护和升级更加便捷,有助于企业在不同发展阶段灵活调整生产需求。这些特性使得智能胶袋生产线在实际应用中具备较高的适应性和可靠性。
从佛山市南海区桂城袋言人胶袋厂的实际应用来看,智能胶袋生产线的部署不仅提升了企业的生产能力,还推动了包装行业的技术升级。企业通过引入该设备,实现了从传统人工包装向自动化生产的转型,有效应对了市场对高效率、低成本包装方案的迫切需求。同时,生产线的智能化管理功能也为企业的生产管理提供了新的思路。
未来,随着包装行业对环保和可持续发展的重视程度不断提高,智能胶袋生产线的应用场景将进一步扩展。例如,设备可集成环保材料的加工模块,帮助企业实现绿色包装转型。此外,通过与物联网技术的结合,生产线能够实现远程监控与数据共享,为企业提供更加智能化的生产管理方案,推动包装行业向数字化、智能化方向持续发展。